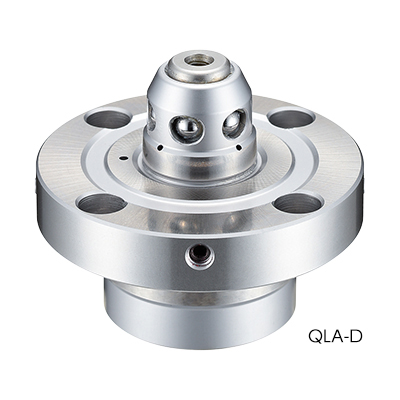



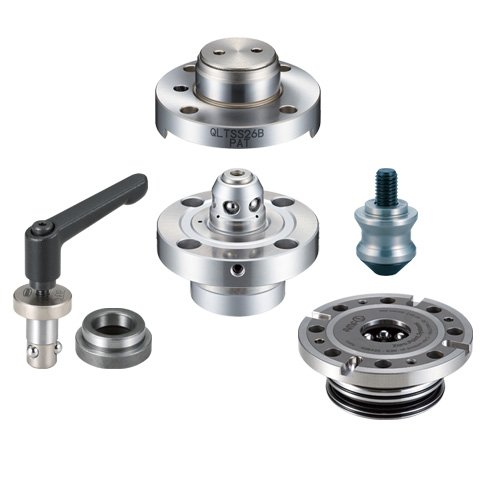
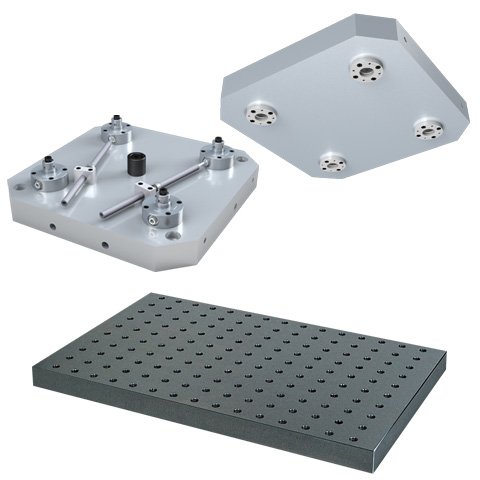
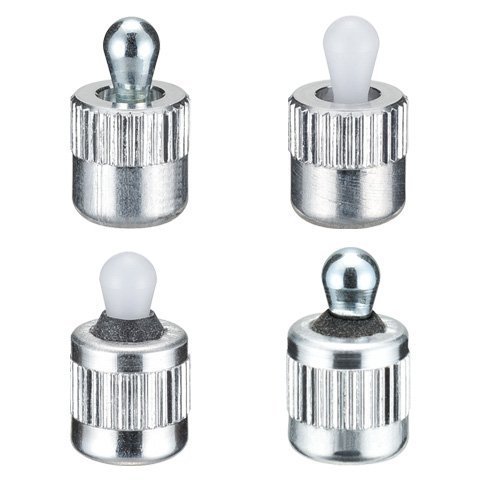
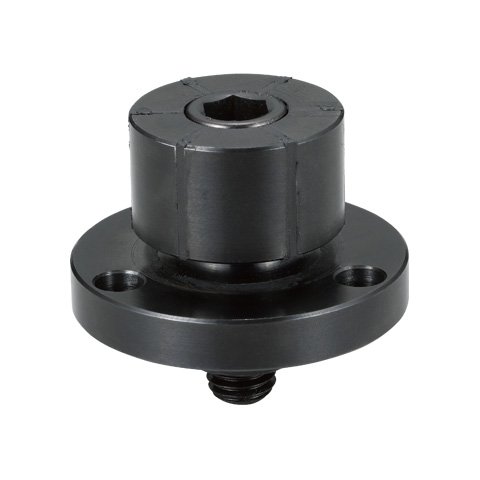
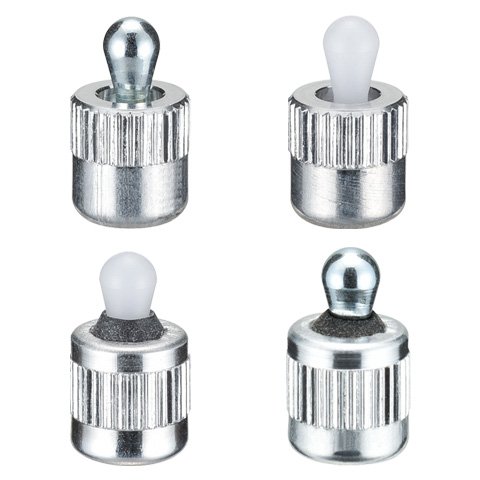


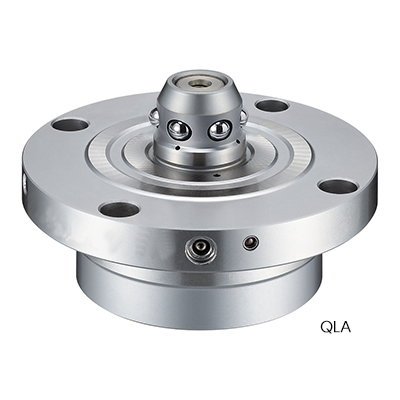
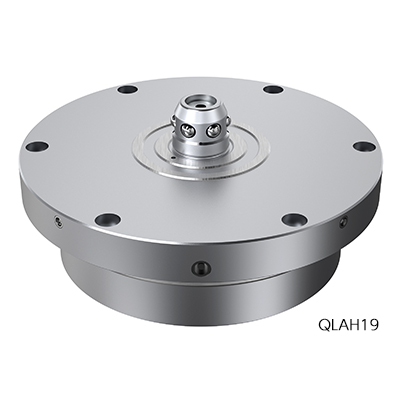
Q-ロックエレメント ピン(空圧式単動)
E-9659C
「Q-ロックとはどんな製品?」という方はこちらから
仕様/価格
| タイプ | オ-ダ-№ | № | 外径 | ピン径 | 総高 | クランプ力 kN |
質量kg | 価格 | 在庫設定 | 在庫情報 | 製品BOX | CAD | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DXF | STEP | ||||||||||||
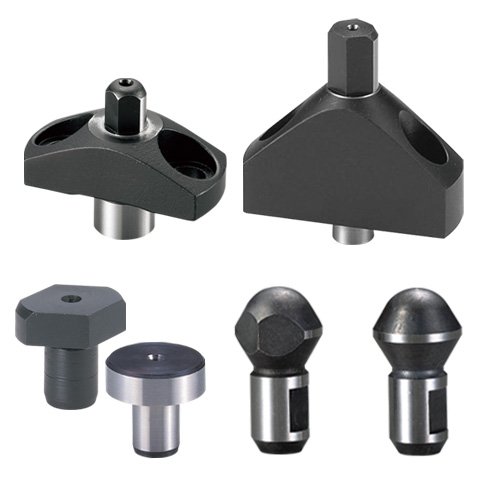
| ロケートピン | 140516 | QLA19SRP1 | 72 | 19 | 44 | 1 | 0.55 | 113,000 | 在庫 | 在庫△ | 追加 |

|
|
| ロケートピン | 140517 | QLA26SRP1 | 79 | 26 | 53 | 1.5 | 0.71 | 121,000 | 在庫 | 在庫△ | 追加 |
|
|
| ロケートピン | 140518 | QLA32SRP1 | 92 | 32 | 59 | 2 | 1.07 | 161,000 | 在庫 | 在庫△ | 追加 |
|
|
| ダイヤピン | 140519 | QLA19SDP1 | 72 | 19 | 44 | 1 | 0.55 | 113,000 | 在庫 | 在庫〇 | 追加 |
|
|
| ダイヤピン | 140520 | QLA26SDP1 | 79 | 26 | 53 | 1.5 | 0.71 | 123,000 | 在庫 | 在庫〇 | 追加 |
|
|
| ダイヤピン | 140521 | QLA32SDP1 | 92 | 32 | 59 | 2 | 1.07 | 162,000 | 在庫 | 在庫〇 | 追加 |
|
|
| クランプピン | 140522 | QLA19SCP1 | 72 | 17.8 | 44 | 1 | 0.55 | 112,000 | 在庫 | 在庫〇 | 追加 |
|
|
| クランプピン | 140523 | QLA26SCP1 | 79 | 24 | 53 | 1.5 | 0.71 | 120,000 | 在庫 | 在庫〇 | 追加 |
|
|
| クランプピン | 140524 | QLA32SCP1 | 92 | 30 | 59 | 2 | 1.07 | 160,000 | 在庫 | 在庫〇 | 追加 |
|
|
寸法図・サイズ表
| 選択 | オ-ダ-№ | № | A | B | C h5 | D | E | F | G ±0.005 | H | I | J | K | L | M(並目) | N | O |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 140516 | QLA19SRP1 | 72 | 19 | 51 | 50 | 8 | 18 | 10 | 44 | 62 | 4.5 | 5 | 7.5 | M4x0.7 | S48 | 30° | |
| 140517 | QLA26SRP1 | 79 | 26 | 56 | 55 | 8 | 20 | 12 | 53 | 67 | 5.5 | 6.1 | 9.5 | M4x0.7 | S53 | 30° | |
| 140518 | QLA32SRP1 | 92 | 32 | 66 | 65 | 8 | 20 | 14 | 59 | 78 | 7 | 7 | 11 | M6x1.0 | S63 | 45° | |
| 140519 | QLA19SDP1 | 72 | 19 | 51 | 50 | 8 | 18 | 10 | 44 | 62 | 4.5 | 5 | 7.5 | M4x0.7 | S48 | 30° | |
| 140520 | QLA26SDP1 | 79 | 26 | 56 | 55 | 8 | 20 | 12 | 53 | 67 | 5.5 | 6.1 | 9.5 | M4x0.7 | S53 | 30° | |
| 140521 | QLA32SDP1 | 92 | 32 | 66 | 65 | 8 | 20 | 14 | 59 | 78 | 7 | 7 | 11 | M6x1.0 | S63 | 45° | |
| 140522 | QLA19SCP1 | 72 | 17.8 | 51 | 50 | 8 | 18 | 10 | 44 | 62 | 4.5 | 5 | 7.5 | M4x0.7 | S48 | 30° | |
| 140523 | QLA26SCP1 | 79 | 24 | 56 | 55 | 8 | 20 | 12 | 53 | 67 | 5.5 | 6.1 | 9.5 | M4x0.7 | S53 | 30° | |
| 140524 | QLA32SCP1 | 92 | 30 | 66 | 65 | 8 | 20 | 14 | 59 | 78 | 7 | 7 | 11 | M6x1.0 | S63 | 45° |
仕様/価格 高クランプ力タイプ
| タイプ | オ-ダ-№ | № | 外径 | ピン径 | 総高 | クランプ力 kN |
質量kg | 価格 | 在庫設定 | 在庫情報 | 製品BOX | CAD | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DXF | STEP | ||||||||||||
| ロケートピン | 168633 | QLAH19SRP | 119 | 19 | 54 | 5 | 1.98 | 190,000 | 在庫 | 在庫△ | 追加 |
|
|
| ロケートピン | 168636 | QLAH26SRP | 131.5 | 26 | 67 | 7 | 3.4 | 247,000 | 在庫 | 在庫△ | 追加 |
|
|
| ロケートピン | 168639 | QLAH32SRP | 149 | 32 | 78 | 10 | 5.2 | 272,000 | 在庫 | 在庫△ | 追加 |
|
|
| ダイヤピン | 168634 | QLAH19SDP | 119 | 19 | 54 | 5 | 1.98 | 191,000 | 在庫 | 在庫△ | 追加 |
|
|
| ダイヤピン | 168637 | QLAH26SDP | 131.5 | 26 | 67 | 7 | 3.4 | 248,000 | 在庫 | 在庫△ | 追加 |
|
|
| ダイヤピン | 168640 | QLAH32SDP | 149 | 32 | 78 | 10 | 5.2 | 273,000 | 在庫 | 在庫△ | 追加 |
|
|
| クランプピン | 168635 | QLAH19SCP | 119 | 17.8 | 54 | 5 | 1.98 | 190,000 | 在庫 | 在庫〇 | 追加 |
|
|
| クランプピン | 168638 | QLAH26SCP | 131.5 | 24 | 67 | 7 | 3.4 | 246,000 | 在庫 | 在庫〇 | 追加 |
|
|
| クランプピン | 168641 | QLAH32SCP | 149 | 30 | 78 | 10 | 5.2 | 271,000 | 在庫 | 在庫△ | 追加 |
|
|
寸法図・サイズ表
| 選択 | オ-ダ-№ | № | A | B | C h5 | D | E | F | G ±0.005 | H | I | J | K | L | M(並目) | N | O |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 168633 | QLAH19SRP | 119 | 19 | 98 | 97 | 8 | 24 | 14 | 54 | 108 | 4.5 | 9 | 7.5 | M4×0.7 | S95 | 60° | |
| 168636 | QLAH26SRP | 131.5 | 26 | 108 | 107 | 8 | 24 | 22 | 67 | 119 | 5.5 | 16.1 | 9.5 | M4×0.7 | S105 | 60° | |
| 168639 | QLAH32SRP | 149 | 32 | 123 | 122 | 8 | 25 | 28 | 78 | 134.5 | 7 | 21 | 11 | M6×1.0 | S120 | 60° | |
| 168634 | QLAH19SDP | 119 | 19 | 98 | 97 | 8 | 24 | 14 | 54 | 108 | 4.5 | 9.5 | 7.5 | M4×0.7 | S95 | 60° | |
| 168637 | QLAH26SDP | 131.5 | 26 | 108 | 107 | 8 | 24 | 22 | 67 | 119 | 5.5 | 16.1 | 9.5 | M4×0.7 | S105 | 60° | |
| 168640 | QLAH32SDP | 149 | 32 | 123 | 122 | 8 | 25 | 28 | 78 | 134.5 | 7 | 21 | 11 | M6×1.0 | S120 | 60° | |
| 168635 | QLAH19SCP | 119 | 17.8 | 98 | 97 | 8 | 24 | 14 | 54 | 108 | 4.5 | 9.5 | 7.5 | M4×0.7 | S95 | 60° | |
| 168638 | QLAH26SCP | 131.5 | 24 | 108 | 107 | 8 | 24 | 22 | 67 | 119 | 5.5 | 16.1 | 9.5 | M4×0.7 | S105 | 60° | |
| 168641 | QLAH32SCP | 149 | 30 | 123 | 122 | 8 | 25 | 28 | 78 | 134.5 | 7 | 21 | 11 | M6×1.0 | S120 | 60° |
材質・熱処理・表面処理
| 名称 | 材質 | 熱処理 |
|---|---|---|
| Q-ロックエレメント ピン(空圧式単動) | 本体:SUS440C | 本体:焼入HRC55 |
特長
-
■機械稼働率を大幅に向上できる
ブッシュ・ピンを取り付けたジグパレットの設計/製作による外段取り(パレットチェンジャ)で加工時間を大幅に確保できます。
・加工中に外段取りを行うことで、機上段取り工数を削減し機械停止時間を短縮できます。
・繰返し位置決め精度3㎛による高精度な再現性で芯出し時間を削減します。
・エア供給のON/OFFのワンタッチ操作のみのため素早くクランプ/アンクランプできます。
■一般的な工場エアでシステム構築できる
クランプ時は内部に組み込まれたばねでクランプ状態を保持、エアー供給でアンクランプする単動式です。
・アンクランプ時の設定圧力は0.4Mpa~。クランプ後はエア回路と切り離しでき、エアー供給の停止による影響はありません。
・作動に必要なポート数が1ポートで装置側の改造や設計/配管などの工数が少なくすみます。
■自動化対応が可能
エアー供給のON/OFF、エアーブロー、着座確認はセンサーや制御機器を用いて自動化できます。
・作動テスト50万回クリア。長期間にわたりご使用いただけます。
・エアーブロ―により切屑の侵入や噛みこみを防止します
・エアー着座センサ-で着座確認が可能です。
[動画はこちらから]
Q-ロックシステムによる高精度・高剛性クランプ
繰返し位置決め精度
空圧式単動_センサー仕様
外段取り
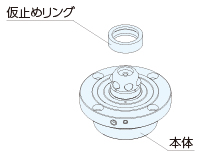
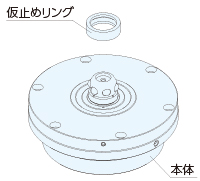
構成図
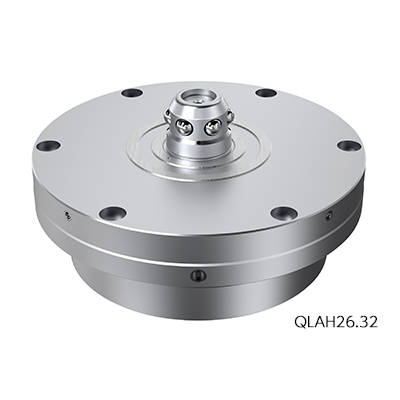
QLA
QLAH
使用例
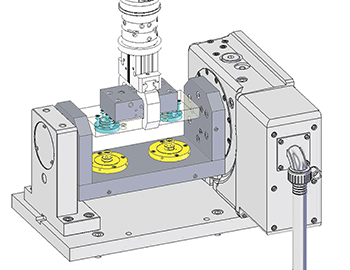
ロータリーテーブル用ジグベース上のジグ自動交換
機構説明
QLA
QLAH
●QLA-S
クランプ
ばねで内部のピストンを押し下げることで、鋼球が外に飛び出しブッシュをクランプします。
テーパー面とフランジ面の2面で拘束し、3µm以内の高精度な位置決めとクランプを実現します。
アンクランプ
エアーでピストンを押し上げることでアンクランプします。
ピストンが上がることでブッシュが持ち上がり、プレートの取り外しを容易にします。
●QLAH-S
クランプ
ばねで内部のピストンを押し下げることで、鋼球が外に飛び出しブッシュをクランプします。
内蔵されているばねは通常より強力なばねを採用。ばねの数をQLA-Sより増やしたことで強力にクランプできます。
テーパー面とフランジ面の2面で拘束し、3µm以内の高精度な位置決めとクランプを実現します。
アンクランプ
エアーでピストンを押し上げることでアンクランプします。
ピストンが上がることでブッシュが持ち上がり、プレートの取り外しを容易にします。
使用方法
本製品は「Q-ロックエレメント ブッシュ(空圧式,油圧式)」と組み合わせて使用します。
組み合わせについては以下をご確認ください。
| タイプ | ピン | ブッシュ |
|---|---|---|
| ロケートピン | QLA(H)19SRP | QLA19RB |
| QLA(H)26SRP | QLA26RB | |
| QLA(H)32SRP | QLA32RB | |
| ダイヤピン | QLA(H)19SDP | QLA19RB |
| QLA(H)26SDP | QLA26RB | |
| QLA(H)32SDP | QLA32RB | |
| クランプピン | QLA(H)19SCP | QLA19CB |
| QLA(H)26SCP | QLA26CB | |
| QLA(H)32SCP | QLA32CB |
■仕様表
| № | 駆動方式 | クランプ力 kN |
リフトアップ力 kN(0.5MPa時) |
クランプ ストロークmm |
リフトアップ量 mm |
シリンダ容積 cm3 | ||
|---|---|---|---|---|---|---|---|---|
| クランプ | アンクランプ | クランプ側 | アンクランプ側 | |||||
| QLA19S | バネ | 空圧 | 1 | 0.23 | 4 | 1 | - | 6.8 |
| QLA26S | 1.5 | 0.29 | 4.5 | 9.4 | ||||
| QLA32S | 2.1 | 0.47 | 5 | 14 | ||||
| QLAH19S | 5 | 1 | 4 | 25.6 | ||||
| QLAH26S | 7 | 1.1 | 4.5 | 35.5 | ||||
| QLAH32S | 10 | 1 | 5 | 52.2 | ||||
| № | 最高使用圧力 MPa |
最低使用圧力 MPa |
保証耐圧力 MPa |
推奨エアブロー圧MPa | 使用流体 | 使用周囲温度 ℃ |
|---|---|---|---|---|---|---|
| QLA(H)19S | 1 | 0.4 | 1.5 | 0.5 | フィルター通過後のドライエアー | 0~65 |
| QLA(H)26S | ||||||
| QLA(H)32S |
■注意事項
・決められた圧力で作動させてください。
・テーパ-部、フランジ着座面に切り屑などが無いことを確認してください。
テーパ-部、フランジ着座面に切り屑などが付着したままピンとブッシュを締結すると、ジグプレートの精度が低下し、加工されたワークの加工精度に悪影響を及ぼします。
・ジグプレートを分離後、作業台など上に置く場合は、ブッシュの着座面を直接当てないよう注意してください。(図1)
ジグプレートの精度に悪影響を与えます。
・空圧配管内に、切り屑を進入させないでください。
配管内に切り屑が進入すると、Q- ロックエレメント内のOリングが破損し、空気漏れを起こし、作動不良となります。
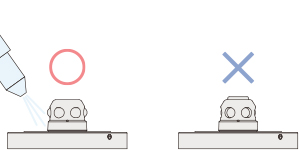
・ジグプレート取り外し後、Q- ロックエレメントピンを清掃する場合、クランプ状態にして行ってください。
アンクランプ状態の場合、ピン内部に切粉が侵入し作動不良の原因となります。
清掃はエアーブローにてお願いします。(図2)
・研削加工には使用しないでください。
スラッジによりQ- ロックエレメント内のOリングにキズがつき、作動不良の原因となります。
図1
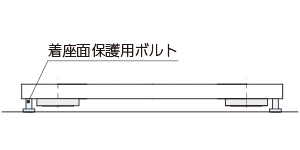
図2
取付方法
ジグベースに取り付け穴を加工し、六角穴付きボルトで取り付けます。
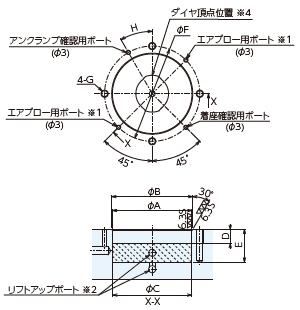
●取り付け加工寸法
QLA-S
QLAH-S
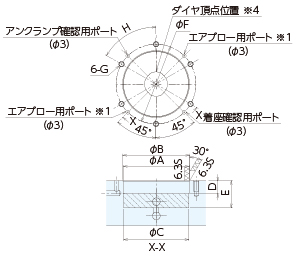
| № | A H7 | B | C | D | E +0.30 | F | G | H |
|---|---|---|---|---|---|---|---|---|
| QLA19S | 51 | 52 | 50.8 | 10 | 21 | 62 | M4 | 30° |
| QLA26S | 56 | 57 | 55.8 | 10 | 23 | 67 | M5 | 30° |
| QLA32S | 66 | 67 | 65.8 | 10 | 23 | 78 | M6 | 45° |
| QLAH19S | 98 | 99 | 97.8 | 10 | 27 | 108 | M4 | 60° |
| QLAH26S | 108 | 109 | 107.8 | 10 | 27 | 119 | M5 | 60° |
| QLAH32S | 123 | 124 | 122.8 | 10 | 28 | 134.5 | M6 | 60° |
※ダイヤピンは頂点位置とタップ穴との関係が本図のようになっています。ダイヤの方向に合わせて、タップ穴と各ポート穴を加工してください。
※1.エアブロー用ポートは2か所の内、どちらか1か所をご使用ください。
※2.リフトアップポートの加工は斜線範囲としてください。
※3.配管ポート穴口元は、バリ・カエリ・キズが無きこと。Oリング接触面の表面粗きは、6.3S以下としてください。
●ピンを複数使用する場合の注意点
複数使用する場合は取付ピッチ公差にご注意ください。
RP とDP 間 :± 0.01
RP/DP とCP 間 :± 0.03
※ DP の長手方向はRPに対して垂直になるように取り付けてください。
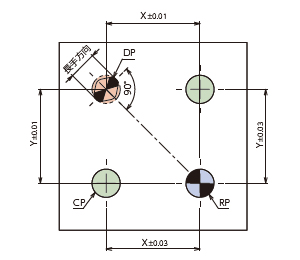
※調整方法
寸法差が±0.01で加工できない場合は、ブッシュの取付穴径を大きく加工してください。
ブッシュをジグプレートに仮取り付け後、ピンでジグプレートを締結・離脱を繰り返し、締結状態でブッシュ用クランプボルトを締め付けてください。
これでピンのピッチにブッシュのピッチが修正されます。
●ピンの取り付け方法
① 取り付け相手部品の清掃を行い、穴口元部にバリがないことを確認し、バリがある場合は取り除いてください。
② 取り付け穴・ピンに取り付けられたO リングにグリスを塗布してください。
③ フランジ面に取り付けたO リング(エアーブロー・着座確認・アンクランプ用)の位置を確認してください。
④ 取り付けは、初めにE 寸法分長いボルト4 本(QLAH単動は6本)を使用し、フランジ面が平行になるように締めてください。
※ 下記表の取り付けボルト4 本(QLAH単動は6本)を使用し、取り付けると傾きが無く行えます。
⑤ 挿入途中で傾きが発生した場合は、抜き取って最初から作業をやり直してください。
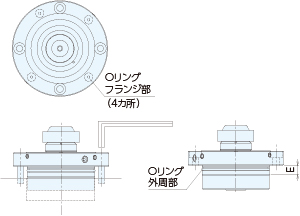
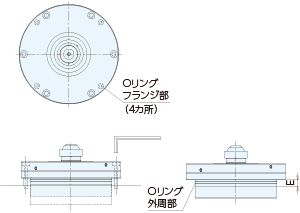
| № | 取り付けボルト (お客様御手配部品) |
付属Oリング | |
|---|---|---|---|
| 外周部 | フランジ部 | ||
| QLA19S | M4 × 10 | S48 | 4-P4 |
| QLA26S | M5 × 12 | S53 | 4-P4 |
| QLA32S | M6 × 15 | S63 | 4-P4 |
| QLAH19S | M4 × 15 | S95 | 4-P4 |
| QLAH26S | M5 × 25 | S105 | 4-P4 |
| QLAH32S | M6 × 30 | S120 | 4-P4 |
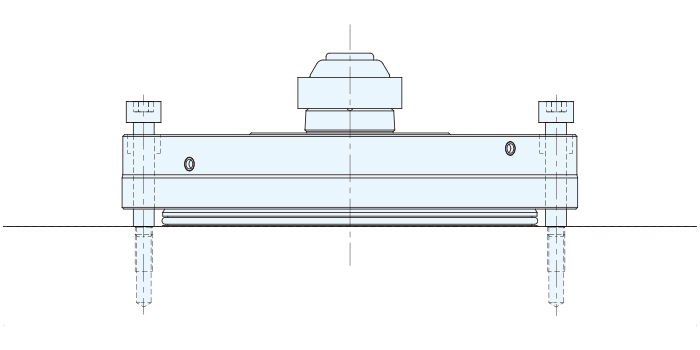
●ピンの取り外し方法
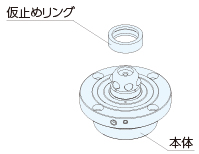
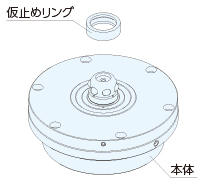
① Q-ロックエレメントをアンクランプ状態とし、出荷時に取り付けてあった仮止めリングをピンに挿入してください。(図1)
② Q-ロックエレメントをクランプ状態としてください。クランプ状態とすることで仮止めリングがピンに固定されます。 (図2)
※ 仮止めリングを装着しないで取り外しを行うと、取り外し時にピストン等の内部部品が分解された状態となります。
③ Q-ロックエレメントに供給されているエアーを全てOFFにしてください。
※ クランプ側、アンクランプ側ともに圧力が0( ゼロ)であることを確実に確認してください。
圧力がかかったまま取り外しを行うと、取り付けボルトを外した時に、Q-ロックエレメントが勢いよく飛出し非常に危険です。
④ Q-ロックエレメントの取り付けボルト4か所を取り外してください。
⑤ 取り付けベース側のタップ穴を保護するため、ベース側タップ穴に適合した六角穴付止めねじを装着してください。
⑥ Q-ロックエレメントの取り付け穴4か所のうち、2か所がタップ穴になっています。(図3)
取り外し用タップ穴サイズに適合した六角穴付きボルトにて、できるだけ水平状態を保つように2か所を交互に操作し、徐々に押上げて取り外しを行ってください。(図4)
| QLA(H)19S | M5 × P0.8 |
| QLA(H)26S | M6 × P1.0 |
| QLA(H)32S | M8 × P1.25 |
図1
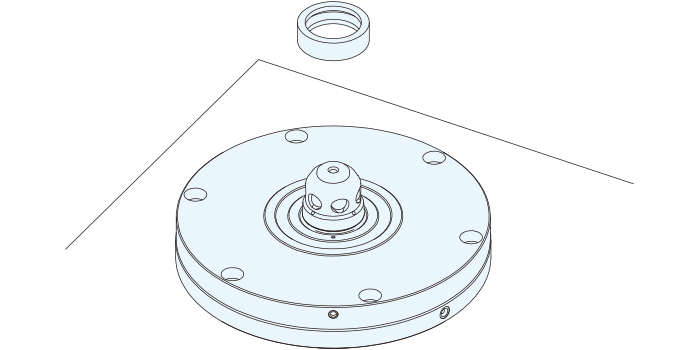
図2
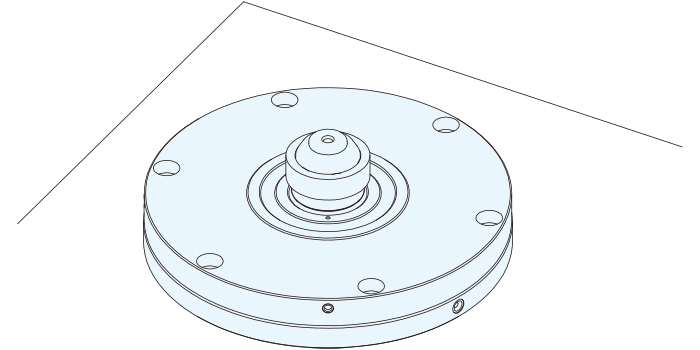
図3
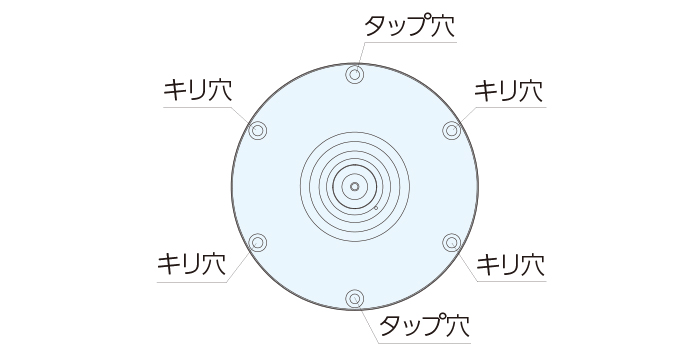
図4
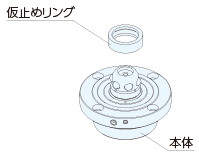
●仮止めリングの外し方法
QLA
QLAH
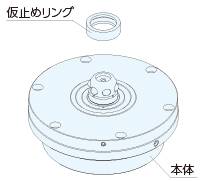
① 出荷時はピンに仮止めリングが装着してあります。使用時は外してください。
② 仮止めリングはQ-ロックエレメントをアンクランプ状態にすることで簡単に外せます。
③ 長時間使用しないときは、ピンに仮止めリングを装着した状態で保管してください。
能力
■使用圧力のリフトアップ力の推移
型式ごとの使用圧力とリフトアップ力の推移は以下となります。
以下のグラフまたは表を参考に使用環境に合わせてご使用ください。
●型式別使用圧力とリフトアップ力の推移
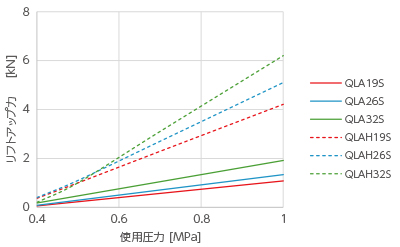
| サイズ | 使用圧力 MPa | |||
|---|---|---|---|---|
| 0.4 | 0.5 | 0.7 | 1 | |
| QLA19S | 0.06 | 0.23 | 0.57 | 1.08 |
| QLA26S | 0.08 | 0.29 | 0.71 | 1.34 |
| QLA32S | 0.18 | 0.47 | 1.05 | 1.92 |
| QLAH19S | 0.37 | 1.00 | 2.29 | 4.21 |
| QLAH26S | 0.40 | 1.10 | 2.70 | 5.10 |
| QLAH32S | 0.20 | 1.00 | 3.10 | 6.20 |
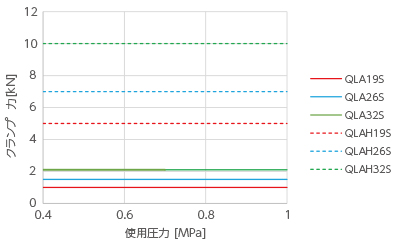
■使用圧力のクランプ力の推移
ばねによるクランプのため、クランプ力はどの圧力でも常に一定です。
●型式別使用圧力とクランプ力の推移
| サイズ | 使用圧力 MPa | |||
|---|---|---|---|---|
| 0.4 | 0.5 | 0.7 | 1 | |
| QLA19S | 1 | 1 | 1 | 1 |
| QLA26S | 1.5 | 1.5 | 1.5 | 1.5 |
| QLA32S | 2.1 | 2.1 | 2.1 | 2.1 |
| QLAH19S | 5 | 5 | 5 | 5 |
| QLAH26S | 7 | 7 | 7 | 7 |
| QLAH32S | 10 | 10 | 10 | 10 |
メンテナンス方法
■点検方法
・ 精度保持のために、着座面、テーパー研削部にキズ・打コン・切り屑の付着がないことを確認し、不具合が発見された場合は、取り除いてください。
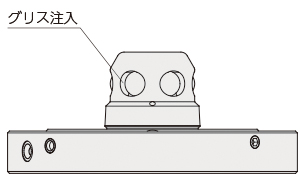
・ 定期的にグリスアップを行なってください。(図7)
ピンをアンクランプ状態にし、スチールボールの穴からグリスを挿入してください。
※定期的な清掃、グリスの補給、塗布をお願いします。
切り屑が付着およびグリス切れの状態では機能、精度が低下します。
※長期間の使用で、作動不良、精度低下等が、確認された場合は、Q-ロックエレメントの交換または、構成部品の交換を行なってください。
■保管方法
・ 使用後保管する場合は、Q-ロックエレメント、ジグプレート、ベースプレートに悪影響を及ぼす原因となる切削液、切屑、汚れなどを取り除いてください。
・ Q-ロックエレメント内部にはグリスを充填し、その他の箇所には、防錆油を塗布してください。
・ 保管は、水平な場所で行なってください。
・ ジグプレートを単体で保管する場合は、特にブッシュ下面は基準面のため、キズなどが付かないよう保護してください。
選定方法
●ピンの選定
使用するピンのサイズ、数量はテーブルサイズ、加工条件等を考慮し、各型式による能力比較表びグラフを参考に選定してください。
荷重に対して大きな剛性を得たい場合は以下の方法があります。
①ピンのサイズを大きくする。
②ピンの数を多くする。