




5軸マシンバイス(センタリング 2nd Generation)
E-1195
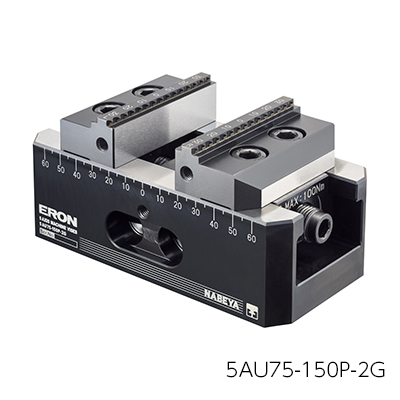
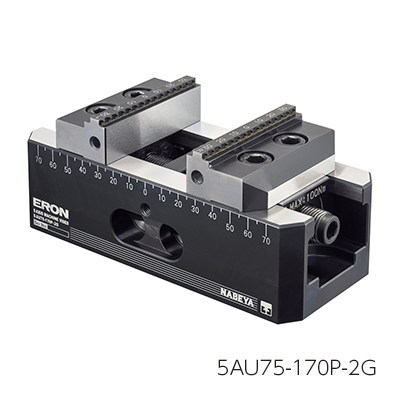
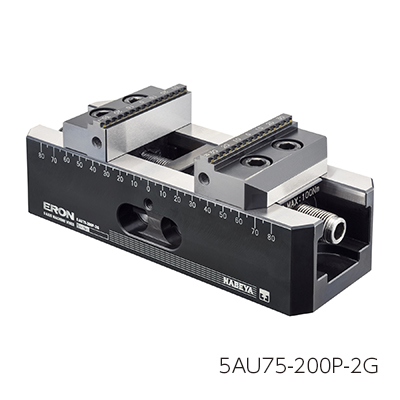
ワーク締付時の浮上りや加工時の変位を抑えた高剛性構造(5軸マシンバイス(センタリング)比較)。
5軸加工の「より効率的かつ、高精度な加工」と「不良・停止・歩留り」の改善に寄与します。
仕様/価格
| オーダー № |
№ | 位置決め方法 | 全長 | 口巾 | 最大口開 (通常/口金反転時) |
標準ガイド ブロック巾 |
トルク N・m |
締付力 kN |
質量 kg |
価格 | 在庫設定 | 在庫情報 | 製品BOX | CAD | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DXF | STEP | ||||||||||||||
| 171427 | 5AU75-150P-2G | ノックピン | 150 | 75 | 74/126 | - | 100 | 20 | 4.1 | 243,000 | 在庫 | 在庫〇 | 追加 |

|
|
| 171428 | 5AU75-170P-2G | ノックピン | 170 | 75 | 94/146 | - | 100 | 20 | 4.4 | 260,000 | 在庫 | 在庫〇 | 追加 |
|
|
| 171429 | 5AU75-200P-2G | ノックピン | 200 | 75 | 124/176 | - | 100 | 20 | 5 | 280,000 | 在庫 | 在庫〇 | 追加 |
|
|
| 171430 | 5AU75-150GB-2G | ガイドブロック | 150 | 75 | 74/126 | 14 | 100 | 20 | 4.1 | 255,000 | × | お問合わせ | 追加 |
|
|
| 171431 | 5AU75-170GB-2G | ガイドブロック | 170 | 75 | 94/146 | 14 | 100 | 20 | 4.4 | 265,000 | × | お問合わせ | 追加 |
|
|
| 171432 | 5AU75-200GB-2G | ガイドブロック | 200 | 75 | 124/176 | 14 | 100 | 20 | 5 | 320,000 | × | お問合わせ | 追加 |
|
|
寸法図・サイズ表
| 選択 | オーダー № |
№ | A | B | C | D | E | F-1 | F-2 | F-3 | G | H | I | J | K | L | M | N | O | P±0.015 | Q±0.015 | R H8 | S | T | U | V | W | X | Y | Z | AA h7 | AB | AC |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 171427 | 5AU75-150P-2G | 150 | 76 | 75 | 50 | 23 | 5-69 | 10-74 | 74-126 | 20 | 8 | M6 | 34.5 | 10 | 50 | 125 | φ10座グリ深さ3 | M8 | 100 | 50 | 10 | 25 | 100 | φ6.6キリφ11座ぐり深さ6.5 | 26 | 12 | 18 | 5 | 161 | - | - | 11 | |
| 171428 | 5AU75-170P-2G | 170 | 76 | 75 | 50 | 23 | 5-89 | 10-94 | 74-146 | 20 | 8 | M6 | 34.5 | 10 | 50 | 125 | φ10座グリ深さ3 | M8 | 100 | 50 | 10 | 25 | 100 | φ6.6キリφ11座ぐり深さ6.5 | 26 | 12 | 18 | 5 | 179 | - | - | 11 | |
| 171429 | 5AU75-200P-2G | 200 | 76 | 75 | 50 | 23 | 5-119 | 10-124 | 74-176 | 20 | 8 | M6 | 34.5 | 10 | 50 | 125 | φ10座グリ深さ3 | M8 | 100 | 50 | 10 | 25 | 100 | φ6.6キリφ11座ぐり深さ6.5 | 26 | 12 | 18 | 5 | 208 | - | - | 11 | |
| 171430 | 5AU75-150GB-2G | 150 | 76 | 75 | 50 | 23 | 5-69 | 10-74 | 74-126 | 20 | 8 | M6 | 34.5 | 10 | 50 | 125 | φ10座グリ深さ3 | M8 | 100 | 50 | 10 | 25 | 100 | φ6.6キリφ11座ぐり深さ6.5 | 26 | 12 | 18 | 5 | 161 | 14 | 5 | 11 | |
| 171431 | 5AU75-170GB-2G | 170 | 76 | 75 | 50 | 23 | 5-89 | 10-94 | 74-146 | 20 | 8 | M6 | 34.5 | 10 | 50 | 125 | φ10座グリ深さ3 | M8 | 100 | 50 | 10 | 25 | 100 | φ6.6キリφ11座ぐり深さ6.5 | 26 | 12 | 18 | 5 | 179 | 14 | 5 | 11 | |
| 171432 | 5AU75-200GB-2G | 200 | 76 | 75 | 50 | 23 | 5-119 | 10-124 | 74-176 | 20 | 8 | M6 | 34.5 | 10 | 50 | 125 | φ10座グリ深さ3 | M8 | 100 | 50 | 10 | 25 | 100 | φ6.6キリφ11座ぐり深さ6.5 | 26 | 12 | 18 | 5 | 208 | 14 | 5 | 11 |
材質・熱処理・表面処理
| 名称 | 材質 | 熱処理 | 表面処理 |
|---|---|---|---|
| 5軸マシンバイス(センタリング 2nd Generation) | 本体:S50C 口金:SCM440 |
本体:調質(HRC25) 口金:HRC53 |
本体、口金:黒染め 口金:黒染め処理(四三酸化鉄被膜) |
特長
-
■センタリングクランプ
ワークをバイス中心でクランプすることにより干渉回避性を高めます。
高いセンタリング精度と繰り返し位置決め精度により、高品質な加工を安定して実現、段取り時間や不良率を削減することで生産性向上とコスト低減に貢献します。
センタリング精度:±0.02
繰り返し位置決め精度:±0.01
■ワークサイズに柔軟に対応
口金の組み換えで口開きの最大化が可能。
組み替え時の再現性も高精度。
■主軸の寄付き性が向上
口金後部にテーパー形状を採用。
5軸加工時の工具接近性が向上します。
■確実なクランプ
ワーク下部を平行に強力クランプ
高負荷加工時におけるワークのズレ・脱落リスクを低減できます。
■クランプ時の浮き上がりを約25%に抑制(5軸マシンバイス(センタリング)比較)
新たなグリップ形状の採用と高剛性構造によりワークの浮上りを抑制、加工基準面が安定します。
寸法精度の向上と不良率の低減に貢献します。
加工基準面を安定させ、寸法精度の向上と不良率の低減に貢献します。
■切削加工時のビビりを低減
高剛性構造によりビビりが低減され、面粗度・寸法が安定。工具負荷の低減と切削条件の向上に貢献します。
■バイス内部の切粉を排出しやすい側面の穴形状
バイス内部に混入した切粉は本体側面の穴から排出され易い構造です。切粉の清掃頻度を低減します。
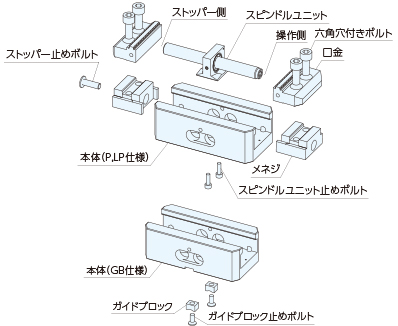
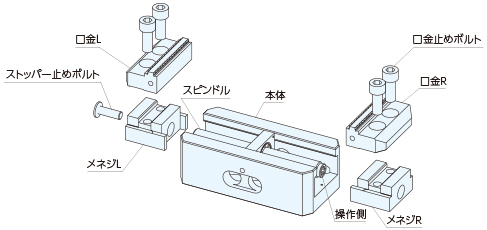
構成図
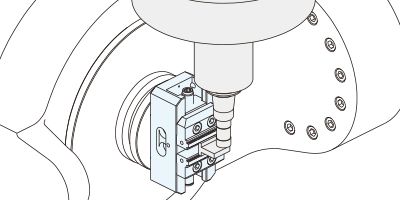
使用例
-
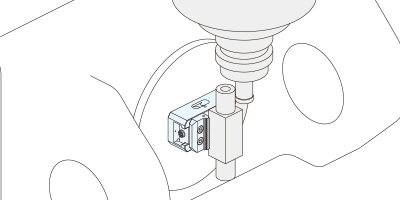
厚みが薄くワークの保持が難しい5軸加工
-
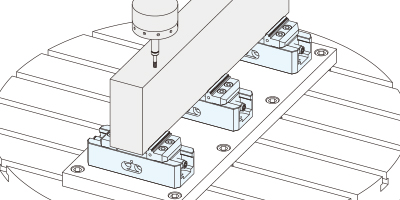
ワーク幅が長く高負荷がかかるヘリカル加工
-
干渉が少ない長尺ワーク加工用ジグ
使用方法
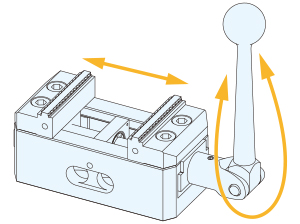
スピンドルユニット側面の六角穴に別売りの「マシンバイスシリーズ ハンドル」(以降、ハンドル)を使用またはトルクレンチを挿入して操作します。
ハンドルまたはトルクレンチの回転操作で口金がバイスのセンターに向かって前後移動をし、ワークをクランプ/アンクランプします。
●口開きの拡大
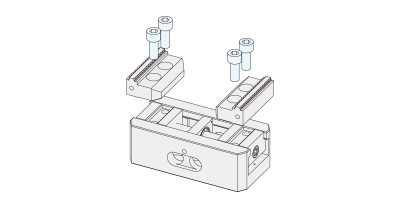
ワークサイズが大きくなった場合に、口金を反転すれば開きを大きくできます。
●口金反転方法
口開きを大きくしたい場合は、口金の取り付ける向きを変えることで可能です。
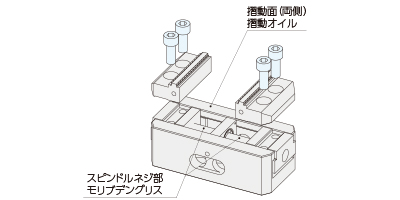
口金取付方向変更手順
①本体を固定後、口金止めボルトを取り外し、口金をメネジから分離し各部を清掃後、注油してください。
②口金の前後が反対になるよう180度回転させ口金のキー凸部をメネジ凹へ挿入してください。
③口金を口金止めボルトで仮締め後、スピンドルを操作して、ワークを締付トルク10N・m程度で締め付けてください。
④最後に口金止めボルトを63N・m、で締め付けてください。
口開き寸法
平面部 : F-1
グリップ部 : F-2
グリップ部(口金反転時): F-3
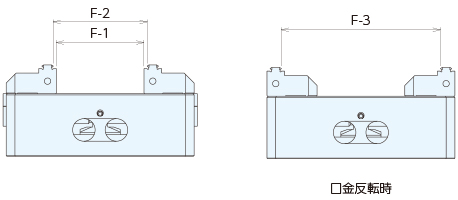
| No. | F-1 | F-2 | F-3 |
|---|---|---|---|
| 5AU75-150-2G | 5-69 | 10-74 | 74-126 |
| 5AU75-170-2G | 5-89 | 10-94 | 74-146 |
| 5AU75-200-2G | 5-119 | 10-124 | 74-176 |
取付方法
機械テーブル、ジグに位置決め、取り付けます。
位置決めはノックピンまたはガイドブロックのタイプから選定します。
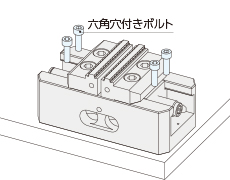
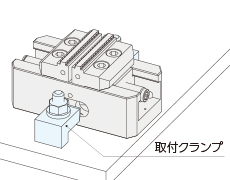
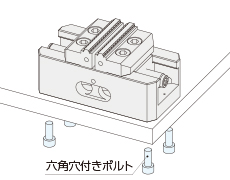
取り付けは、六角穴付きボルトまたは取付クランプで締め付け、固定します。
機械テーブルのタップ穴やT溝位置が合わない場合は専用の取り付けプレートをご準備ください。
-
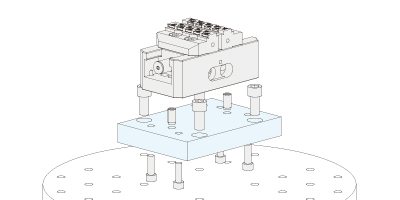
機械テーブルがタップ穴の場合は、専用の取り付けプレートを製作してください。(特注での製作も承ります。)
-
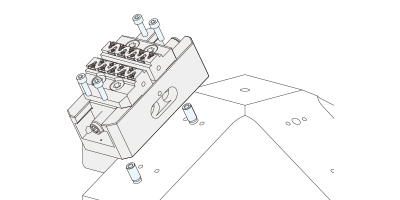
ジグベースに直付けの場合は、ベース側にバイス本体の位置決め用と固定用に加工を行ってください。
-
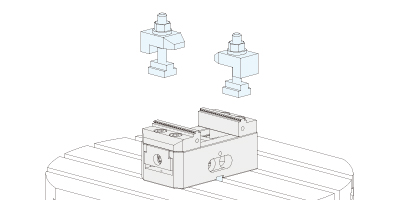
機械テーブルがT溝本体の場合は、付属のガイドブロックで位置決めを行い、側面の溝を利用して固定をしてください。
●ノックピンでの取り付け・位置決め
・位置決め方法
お手持ちのジグにノック穴の追加工を施し、ノックピンを挿入します。
マシンバイス本体の位置決め穴にノックピンを望ませて位置決めを行います。
・取付方法
以下の方法で固定ができます。
・上面から六角穴付きボルトで締め付け、固定
・下面から六角穴付きボルトで引き込み、締め付け、固定
・取付クランプで締め付け、固定
・取付部品
ノックピン、取付ボルト、取付クランプは付属しておりません。
以下の取付部品一覧表をご確認の上購入してください。
| No. | ノックピン | 取付ボルト | 取付クランプ | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 上面からの取付の場合 | 下面からの取付の場合 | |||||||||||
| ピン径 | No | ネジ径 | No | ネジ径 | ボルト長さ | 基準値 | 座ぐり深さ | 適合T溝巾 | ネジ径 | No. | ||
| 5AU75-150P-2G | φ10 | PKR10020A | M6 | SKS06020 | M8 | 15 | +3/-2 | 6.4 | 8.6 | 14 | M12 | BCS14C |
| 5AU75-170P-2G | φ10 | PKR10020A | M6 | SKS06020 | M8 | 15 | +3/-2 | 6.4 | 8.6 | 14 | M12 | BCS14C |
| 5AU75-200P-2G | φ10 | PKR10020A | M6 | SKS06020 | M8 | 15 | +3/-2 | 6.4 | 8.6 | 14 | M12 | BCS14C |
・取付加工寸法
取付方法に合わせて、製品型式ごとの加工寸法図に準じて追加工してください。
| 取付方法 | 上面からボルト止めの場合 | 下面からボルト止めの場合 | 取付クランプ使用の場合 |
|---|---|---|---|
 |
 |
 |
|
|
5AU75-150P-2G 5AU75-170P-2G 5AU75-200P-2G |
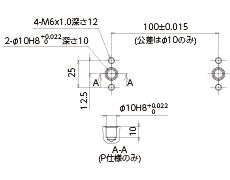 |
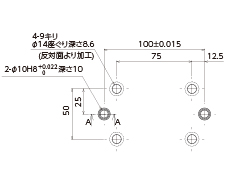 |
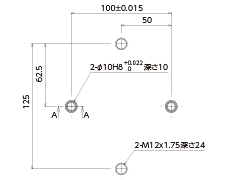 |
●ガイドブロックでの取り付け・位置決め
・位置決め方法
機械テーブルのT溝、またはジグに追加工したガイド溝へ、付属のガイドブロックを望ませて位置決めします。
・固定方法
以下の方法で固定ができます。
・上面から六角穴付きボルトで締め付け、固定
・下面から六角穴付きボルトで引き込み、締め付け、固定
・取付クランプで締め付け、固定
・取付部品
ガイドブロックは本体に付属されています。
付属ガイドブロック一覧表
| No. | ガイドブロック | |
|---|---|---|
| 巾 | No. | |
| 5AU75-150GB-2G | 14 | 5AUGB14-14 |
| 5AU75-170GB-2G | 14 | 5AUGB14-14 |
| 5AU75-200GB-2G | 14 | 5AUGB14-14 |
取付ボルト、取付クランプは付属しておりません。取付部品一覧表をご確認の上、購入してください。
取付部品一覧表
| No. | 取付ボルト | 取付クランプ | ||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| 上面からの取付の場合 | 下面からの取付の場合 | |||||||||
| ネジ径 | No. | ネジ径 | ボルト長さ | 基準値 | 座ぐり深さ | 適合T溝巾 | ネジ径 | No. | ||
| 5AU75-150GB-2G | M6 | SKS06020 | M8 | 15 | +3/-2 | 6.4 | 8.6 | 14 | M12 | BCS14C |
| 5AU75-170GB-2G | M6 | SKS06020 | M8 | 15 | +3/-2 | 6.4 | 8.6 | 14 | M12 | BCS14C |
| 5AU75-200GB-2G | M6 | SKS06020 | M8 | 15 | +3/-2 | 6.4 | 8.6 | 14 | M12 | BCS14C |
・取付加工寸法
取付方法に合わせて、製品型式ごとの加工寸法図に準じて追加工してください。
| 取付方法 | 上面からボルト止めの場合 | 下面からボルト止めの場合 | 取付クランプ使用の場合 |
|---|---|---|---|
|
|
|
|
|
5AU75-150GB-2G 5AU75-170GB-2G 5AU75-200GB-2G |
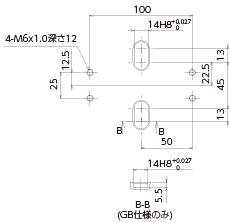 |
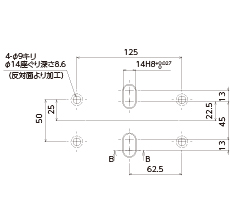 |
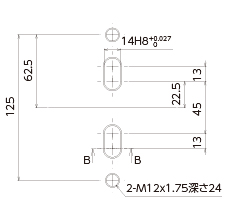 |
精度規格
●センタリング精度
センタリング精度とは、クランプ時のワークの中心がバイス底面のピン/ガイドブロックの中心からどれくらいズレているかを指します。
弊社の5軸マシンバイスのセンタリング精度は±0.02です。(同一ワークでの測定)
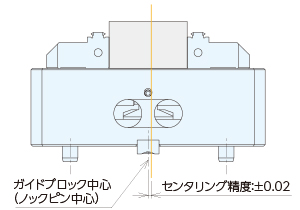
●繰り返し位置決め精度
繰り返し位置決め精度とは、同じ位置に同じ方向から繰り返し位置決めを行ったときに、どれだけ誤差が生じるかを表した数値です。
弊社の5軸マシンバイスの繰り返し位置決め精度は±0.01です。
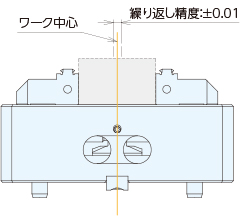
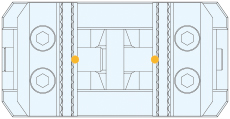
※精度について
センタリング精度・繰り返し位置決め精度ともに、平行平面が出たワークを口金中央部で測定したときの精度です。(●印:測定点)
特注品対応
●機種・機械テーブルに合わせたプレート付の設計・製作など特注対応を承ります。
導入検討しているバイス型式、機種名/テーブル図およびご希望のプレートサイズとバイス取付位置をご準備ください。
取付用の座繰り穴位置や位置決め用のピン穴、ガイド位置は弊社よりご提案いたします。
●特注のお見積り依頼について
それぞれの特注に対しては記載しております情報をご準備のうえ、お取引販売店様へお見積りを依頼してください。
販売店様経由でお見積り提出、ご発注後に作図および製作、出荷いたします。
詳細は「製品に関するお問い合わせ」よりお問合せください。
修理対応
●メンテナンスによる部品交換
有償にてオーバーホールを承りますので、販売店までご連絡ください。
部品が破損している場合は、修理または交換してください。
●分解手順
①本体をバイスなどで固定してください。
②口金止めボルト、口金、スピンドル先端のストッパー止ボルトを外す。
③スピンドルを緩める方向に回転させ、スピンドルからメネジ(R、L)を分解する。
④本体を裏返し、スピンドルユニット止ボルトを外し、本体よりスピンドルユニットを分離する。
(※注:スピンドルユニットを分離した場合は、センタリング精度が確保できません。センタリング精度の確保が必要な場合は有償のオーバーホールをお勧めします。)
●組立手順
①スピンドルユニットの操作側を本体操作側マーキング(φ2穴)側にセットし、本体に組付け、裏面のスピンドルユニット止ボルトを締め付けます。
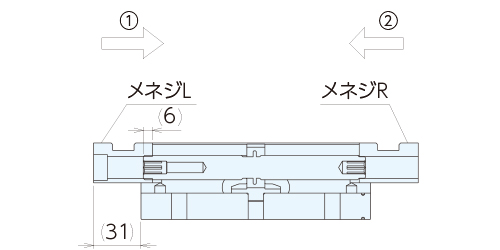
②スピンドル操作側と反対側にメネジLを押し当て、スピンドルを右へ3回転させ、スピンドル端面から6mmほど内側へ移動させてください。
③スピンドル操作側にメネジRを押し当て、スピンドルを回し内側へ移動させてください。
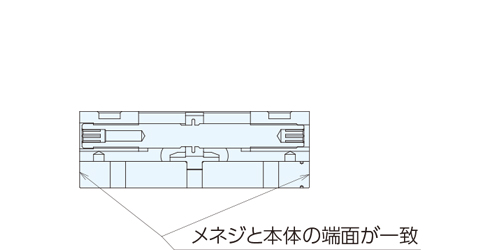
④そのままスピンドルを操作し、メネジの端面と本体の端面の位置が、R、Lどちらも一致していることを確認してください。どちらかにずれている場合は①からやり直してください。
⑤メネジRに口金R、メネジLに口金Lを取付後、口金止めボルトを5AU75:63N・m、で締め付けてください。
⑥スピンドル操作側と反対側にストッパー止めボルトを取付けてください。
メンテナンス方法
●切粉の除去
バイスの使用前後に切粉が付着していないことの確認と切粉の除去を行なってください。
切粉が本体内部に付着したまま使用すると、作動不良、精度不良の原因となります。
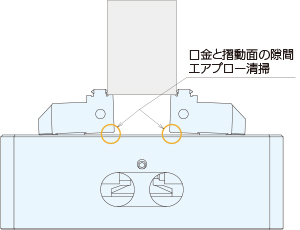
ワーククランプ時に口金と摺動面とメネジの隙間に切粉が入り込み動作不良を起こす場合があります。
スピンドルの操作が重くなった場合は、無理にスピンドルを回さずに本体内部の切粉の除去と、口金止めボルトと口金を外して切粉の除去を行ってください。
●分解手順
①本体をバイスなどで固定してください。
②口金止めボルト、口金、スピンドル先端のストッパー止ボルトを外す。
③スピンドルを緩める方向に回転させ、スピンドルからメネジ(R、L)を分解する。
この状態で、切粉の清掃と、本体、メネジの摺動面への砥石がけを行うと、より長く良い状態で使用いただけます。
選定方法
●ガイドブロック・ピンタイプの選定
バイスの取り付け、位置決め方法に合わせて選定してください。
ガイドブロックタイプ:機械テーブルがT溝でガイドブロックを挿入して位置決め、取り付けクランプで直接固定・取り付けします。
ピンタイプ:機械テーブルに直接取り付けできず専用のプレートでバイスを位置決め・固定し、機械テーブルに取り付けします。T溝の専用プレートを製作するよりも厚みを抑えれます。
●口幅の選定
ワークが長くバイスからオーバーハングする場合などは加工時にビビりやすくなるため、極力ワークと同サイズの幅を選定してください。
幅が大きくなることによって加工ストローク範囲内に入らない、干渉するなどの場合は口幅サイズを小さくし加工条件を変更して加工してください。
●口開き・全長の選定
サイズによって口開きおよび全長が異なります。加工するワークサイズの範囲から口開きの確保量を決定します。
また、全長においては機械テーブルから極力飛び出ないように、また、旋回時に干渉領域に入らないように機械仕様にて確認ください。