




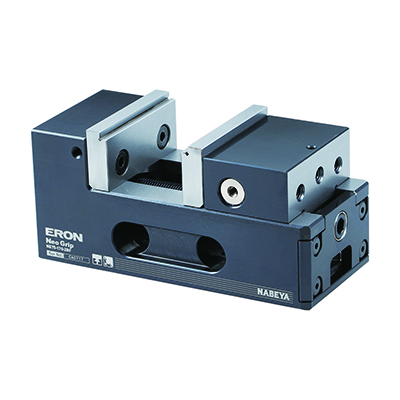
5軸マシンバイス(片側固定基準)
E-1195
仕様/価格

寸法図・サイズ表
| 選択 | オーダー № |
№ | A | B | C | D | E | F | G | H | I | J ±0.015 | K H8 | L | M | N | O | P | Q | R | S | T | U | V | W | X | Y h7 | Z ±0.05 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 172403 | 5AU75FD-170PSJF | 170 | 76 | 48 | 8-60 | 58-107 | 55.1 | 80 | φ6.6 | 35.1 | 100 | φ10 | 15.1 | 125 | M8 | φ10座グリ深サ3 | 25 | 50 | 30 | 34 | 12 | 20 | 5.5 | 8 | M8 | - | - | |
| 172404 | 5AU75FD-170GBSJF | 170 | 76 | 48 | 8-60 | 58-107 | 55.1 | 80 | φ6.6 | 35.1 | 100 | φ10 | 15.1 | 125 | M8 | φ10座グリ深サ3 | 25 | 50 | 30 | 34 | 12 | 20 | 5.5 | 8 | M8 | 14 | 85 |
材質・熱処理・表面処理
| 名称 | 材質 | 熱処理 | 表面処理 |
|---|---|---|---|
| 5軸マシンバイス(片側固定基準) | 本体:S50C 口金:SCM440 |
本体:調質(HRC25) 口金:全体焼入(HRC53) |
本体:黒染め(四三酸化鉄被膜) |
特長
-
■加工精度の安定
固定された基準面でワークを確実に位置決めし、クランプ時の浮き上がりも抑制。
位置ズレや加工不良を低減し、安定した加工寸法と高い位置決め精度を実現します。
口金の面同士を平行に保ちながらワークをクランプでき、メカニカル操作によってワークの剛性に応じた締付力をトルクで調整・管理。
過剰な締付けによるクランプ歪みを抑え、安定した加工精度を実現します。
■段取り時間の短縮
常に同じ基準でワークをセットできるため、寸法確認や位置補正の作業を削減。
段取り・測定にかかる工数を抑え、加工時間を確保することで生産性の向上に貢献します。
■高精度
ワーク設置面の口金の直角度・平行度を高精度に仕上げてあります。
ワークを口金面に正確にセットできるため、直角が求めらる加工精度の向上および主軸のストロークに対して平行に設置が可能。
ワークの傾きやガタツキを抑制できます。
■浮き上がり防止機構
ワークを水平に押さえる力に対して、斜め下に力が働き、ワークの浮き上がりを低減する機構(ロックタイト機構)が内蔵されています。
クランプ時の浮き上がりが極めて小さく、ワーク姿勢・位置の変化が抑制できるため再現性の高い加工が可能です。
■クランプ時の剛性が高い
ワーク基準となる固定アゴ(口金側)を本体と一体にした構造で、締付力に対する基準側の倒れを極めて小さくした剛性を確保。
クランプ時のワーク位置変化量(倒れ)を低減しています。
■優れた耐久性
摺動面及び口金は焼き入れ(HRC50以上)により、耐摩耗性に優れており精度を長期的に維持できます。
基準面の口金は摩耗時に交換できるため、素早く精度を復旧できるとともに長期間ご使用いただけます。
■さまざまなワークに対応できる口金交換方式
ワークに合わせた口金を製作して取り付けすれば口金の交換だけで多品種のワークに対応できます。
専用ジグの設計・製作が不要で、段取り替えも容易にできます。
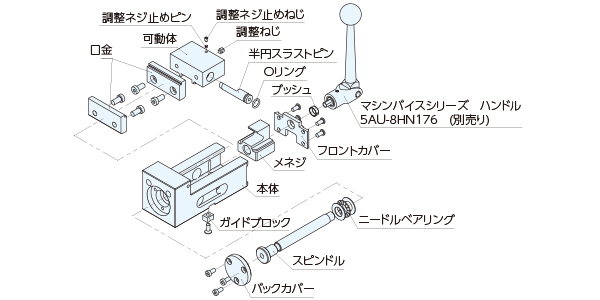
構成図
5AU75FD-170PSJF
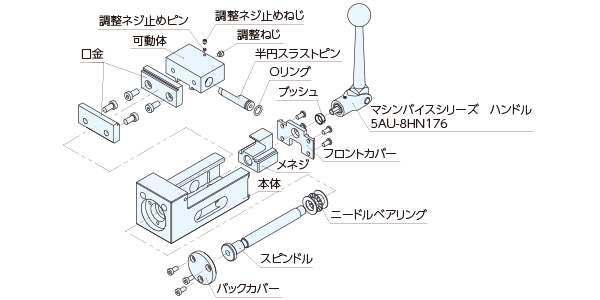
5AU75FD-170GBSJF
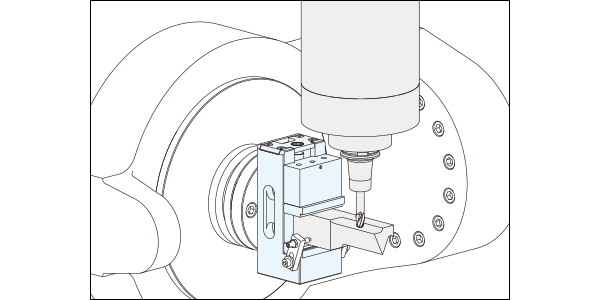
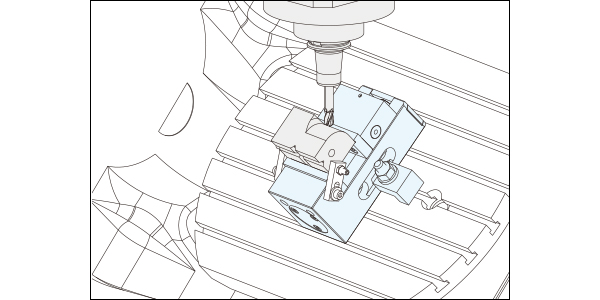
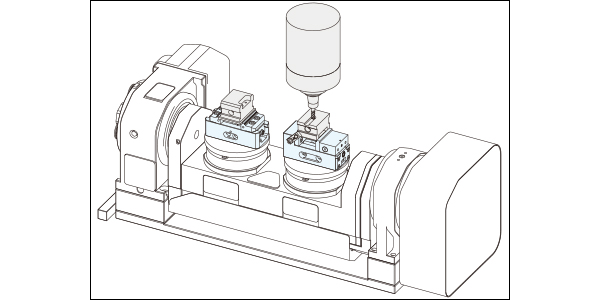
使用例
-
高精度な直角・平行口金面で位置決めする仕上げ加工
-
ワークの再現精度を高めた仕上げ加工
-
1工程目加工面を固定基準面で位置決めする仕上げ加工
使用方法
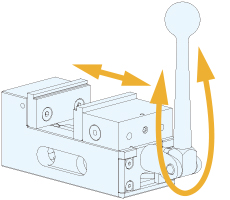
スピンドルユニット側面の六角穴に別売りの「マシンバイスシリーズ ハンドル」を使用、またはトルクレンチを挿入して操作します。
ハンドル又はトルクレンチの回転操作で可動体が移動し、ワークをクランプ、アンクランプします。
●口開きの拡大
口金の取付位置によって、~107mmまでの口開きに対応。
口金反転方法
口金取り付け用低頭六角穴付きボルトを取り外します。
口金を可動体外側に取り付け、付属の六角穴付きボルトと平座金で固定をします。
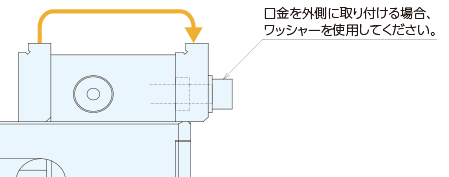 ※口金を外側に取り付けた場合の締め付け力は10kN以内としてください。
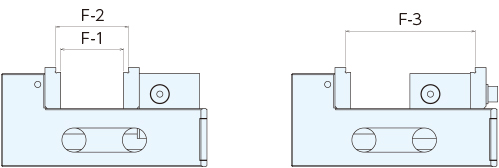
口開き寸法
| No | F-1 | F-2 | F-3 |
|---|---|---|---|
| 5AU75FD-170PSJF | 0-52 | 8-60 | 58-107 |
| 5AU75FD-170GBSJF | 0-52 | 8-60 | 58-107 |
取付方法
機械テーブル、ジグに位置決め、取り付けます。
位置決めは位置決めピンまたはガイドブロックのタイプから選定します。
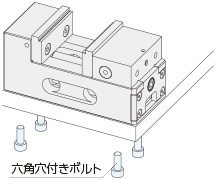
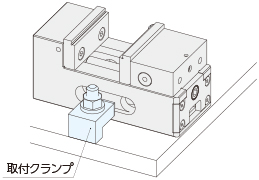
取り付けは、六角穴付きボルトまたは取付クランプで締め付け、固定します。
機械テーブルのタップ穴やT溝位置が合わない場合は専用の取り付けプレートをご準備ください。
弊社にて特注製作も承ります。
-
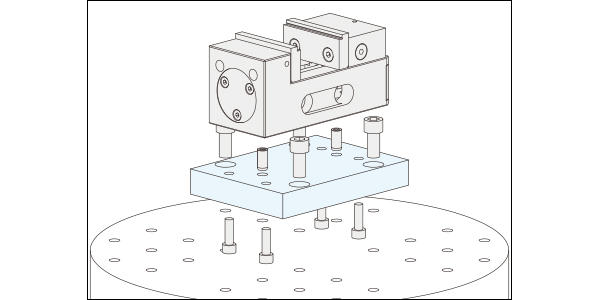
機械テーブルがタップ穴の場合は、専用の取り付けプレートを製作してください。(特注での製作も承ります。)
-
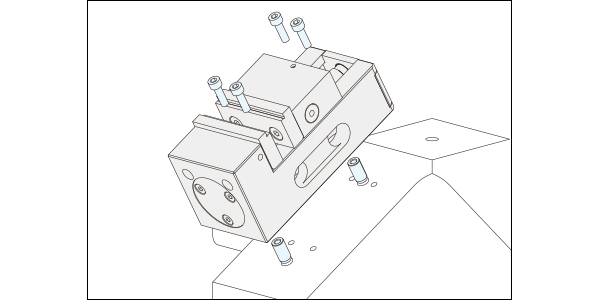
ジグベースに直付けの場合は、ベース側にバイス本体の位置決め用と固定用に加工を行ってください。(本体の固定は4箇所)
-
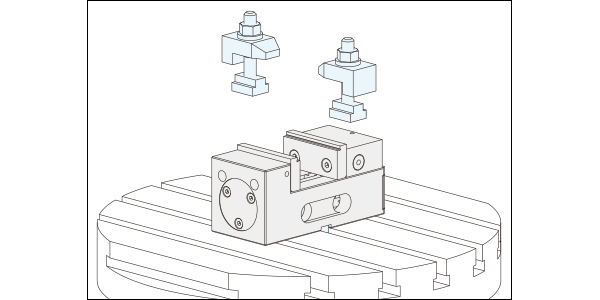
機械テーブルがT溝本体の場合は、付属のガイドブロックで位置決めを行い、側面の溝を利用して固定をしてください。
ノックピンでの取り付け・位置決め
●位置決め方法
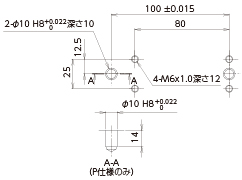
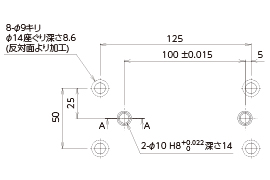
お手持ちのジグにノック穴の追加工を施し、ノックピンを挿入します。
マシンバイス本体の位置決め穴にノックピンを望ませて位置決めを行います。
●取付方法
以下の方法で固定ができます。
・上面から六角穴付きボルトで締め付け、固定
・下面から六角穴付きボルトで引き込み、締め付け、固定
・取付クランプで締め付け、固定
●取付部品
ノックピン、取付ボルト、取付クランプは付属しておりません。
以下の取付部品一覧表をご確認の上購入してください。
| No. | 位置決めピン | 取付ボルト | 取付クランプ | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 上面から取付の場合 | 下面から取付の場合 | |||||||||||
| ピン径 | № | ネジ径 | № | ネジ径 | ボルト長さ | 基準値 | 座ぐり深さ | 適合T溝巾 | ネジ径 | № | ||
| 5AU75FD-170PSJF | φ10 | PKR10020A | M6 | SKS06020 | M8 | 15 | +3/-2 | 6.4 | 8.6 | 14 | M12 | BCS14C |
■注意事項
下面から引き込み、固定する場合は、プレート厚みなどに合わせて首下を変更してください。
取り付けプレート厚み20mmの場合
| № | 呼び | ボルト長さ | ||
|---|---|---|---|---|
| 最大 | 最小 | № | ||
| 5AU75FD | M8 | 29.4 | 24.4 | SKS08025 |
※プレートサイズに適した長さがない場合は座ぐり深さで調整してください。ボルト長さは(基準値*プレート厚み)で算出しております。
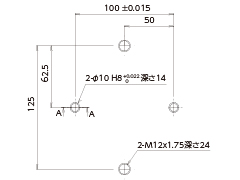
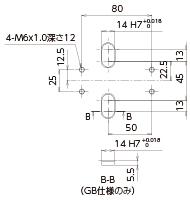
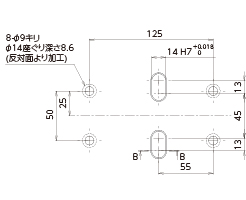
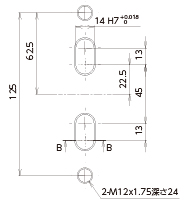
●取付加工寸法
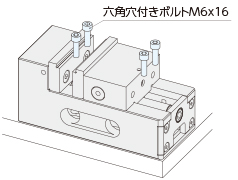
取付方法に合わせて、製品型式ごとの加工寸法図に準じて追加工してください。
| 取付方法 | 上面からボルト止めの場合 | 下面からボルト止めの場合 | 取付クランプ使用の場合 |
|---|---|---|---|
 |
 |
 |
|
|
寸法 |
 |
 |
 |
ガイドブロックでの取り付け・位置決め
●位置決め方法
機械テーブルのT溝、またはジグに追加工したガイド溝へ、付属のガイドブロックを望ませて位置決めします。
●固定方法
以下の方法で固定ができます。
・上面から六角穴付きボルトで締め付け、固定
・下面から六角穴付きボルトで引き込み、締め付け、固定
・取付クランプで締め付け、固定
●取付部品
ガイドブロックは本体に付属されています。
付属ガイドブロック一覧表
| No. | ガイドブロック | |
|---|---|---|
| 巾 | № | |
| 5AU75FD-170GBSJF | 14 | 5AUGB14-14 |
取付ボルト、取付クランプは付属しておりません。取付部品一覧表をご確認の上、購入してください。
取付部品一覧表
| No. | 取付ボルト | 取付クランプ | ||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| 上面から取付の場合 | 下面から取付の場合 | |||||||||
| ネジ径 | № | ネジ径 | ボルト長さ | 基準値 | 座ぐり深さ | 適合T溝巾 | ネジ径 | № | ||
| 5AU75FD-170GBSJF | M6 | SKS06020 | M8 | 15 | +3/-2 | 6.4 | 8.6 | 14 | M12 | BCS14C |
■注意事項
下面から引き込み、固定する場合は、プレート厚みなどに合わせて首下を変更してください。
取り付けプレート厚み20mmの場合
| № | 呼び | ボルト長さ | ||
|---|---|---|---|---|
| 最大 | 最小 | № | ||
| 5AU75FD | M8 | 29.4 | 24.4 | SKS08025 |
※プレートサイズに適した長さがない場合は座ぐり深さで調整してください。ボルト長さは(基準値*プレート厚み)で算出しております。
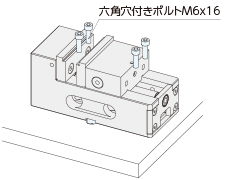
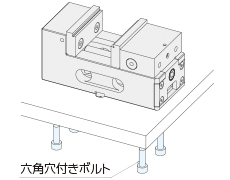
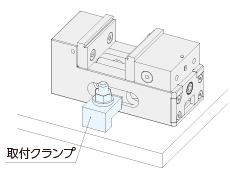
●取付加工寸法
取付方法に合わせて、製品型式ごとの加工寸法図に準じて追加工してください。
| 取付方法 | 上面からボルト止めの場合 | 下面からボルト止めの場合 | 取付クランプ使用の場合 |
|---|---|---|---|
 |
 |
 |
|
|
寸法 |
 |
 |
 |
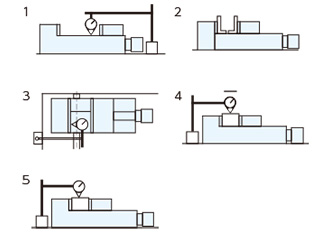
精度規格
| No | 検査事項(100mmにつき)規格 | 旧JIS規格(O級) | ナベヤ規格値 |
|---|---|---|---|
| 1 | 本体底面と口金スベリ面との平行度 | 0.015 | 0.01 |
| 2 | 口金と口金スベリ面との直角度 | 0.03 | 0.015 |
| 3 | 本体底面のガイドブロックと口金くわえ面の平行度(GB仕様のみ) | 0.015 | 0.015 |
| 4 | 締付けたテストブロックの上面と本体底面との平行度 | 0.02 | 0.015 |
| 5 | 締付けたテストブロックの上面浮き上がり | 0.03 | 0.015 |
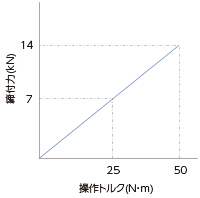
●能力線図
型式別の締付トルクと締付力のグラフです。グラフを参考に締付力の調整を行ってください。
特注品対応
機種・機械テーブルに合わせたプレート付の設計・製作など特注対応を承ります。機種名/テーブル図を合わせてご連絡ください。
GB仕様は、並列品の対応を承ります。(A:0.01以内 B、C、D:0.02以内に揃えます)
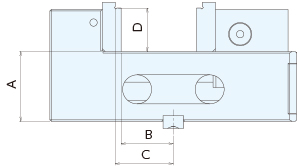
詳細は「製品に関するお問い合わせ」よりお問合せください。
修理対応
●オーバーホールについて
長年の御使用で操作性、精度が低下した場合は、当社までオーバーホールを依頼されることをお薦めいたします。
費用に関してはオーバーホールの程度により異なります。コメントを添えて販売店へご依頼くださいますようお願いいたします。
メンテナンス方法
●切粉の除去
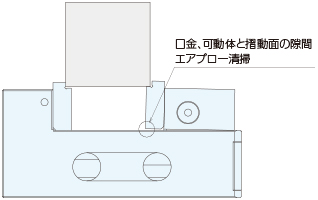
バイスの使用前後に切粉が付着していないことの確認と切粉の除去を行ってください。
切屑が本体内部に付着したまま使用しますと、作動不良、精度不良の原因となります。
ワーククランプ時に口金、可動体と摺動面の隙間に切粉が入り込み動作不良を起こす場合があります。
スピンドルの操作が重くなった場合は、無理にスピンドルを回さずに本体内部の切粉の除去と、口金と可動体を外して切粉の除去を行ってください。
選定方法
●ガイドブロック・ピンタイプの選定
バイスの取り付け、位置決め方法に合わせて選定してください。
| ガイドブロックタイプ | 機械テーブルがT溝でガイドブロックを挿入して位置決め、取り付けクランプで直接固定・取り付けます。 |
|---|---|
| ピンタイプ | 機械テーブルに直接取り付けできず専用のプレートでバイスを位置決め・固定し、機械テーブルに取り付けます。 |
T溝の専用プレートを製作するよりも厚みを抑えられます。