




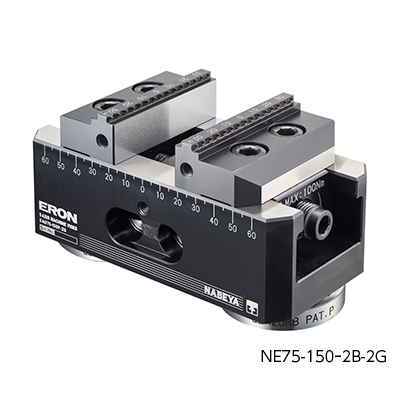
ネオグリップ ロボット搬送対応(センタリング 2nd Generation)
E-1403
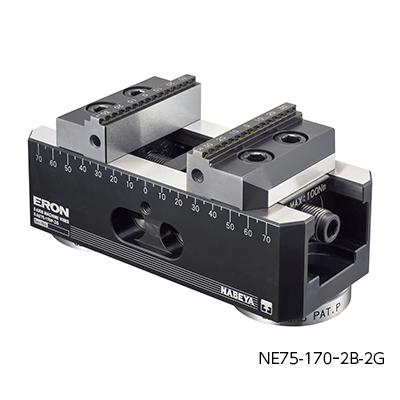
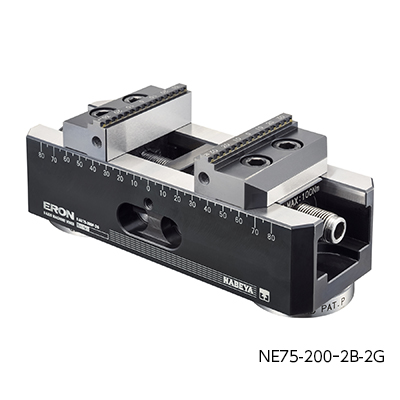
仕様/価格

寸法図・サイズ表
| 選択 | オーダーNo. | No. | A | B | C | D | E | F-1 | F-2 | F-3 | G | H | I | J | K | L | M | N | O | P | Q +0.1/+0.05 | R | S | T | U | V | W | X | Y |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 171433 | NE75-150ー2B-2G | 150 | 76 | 75 | 50 | 23 | 5-69 | 10-74 | 74-126 | 20 | 34 | 8 | M6 | 75 | 34.5 | 10 | 15 | 20 | 21 | 12 | 7.5 | 10 | 80 | 75 | 29 | M6 | 161 | 138 | |
| 171434 | NE75-170ー2B-2G | 170 | 76 | 75 | 50 | 23 | 5-89 | 10-94 | 74-146 | 20 | 34 | 8 | M6 | 85 | 34.5 | 10 | 15 | 20 | 21 | 12 | 7.5 | 10 | 80 | 85 | 29 | M6 | 179 | 138 | |
| 171435 | NE75-200ー2B-2G | 200 | 76 | 75 | 50 | 23 | 5-119 | 10-124 | 74-176 | 20 | 34 | 8 | M6 | 100 | 34.5 | 10 | 15 | 20 | 21 | 12 | 7.5 | 10 | 80 | 100 | 29 | M6 | 208 | 138 |
材質・熱処理・表面処理
| 名称 | 材質 | 熱処理 | 表面処理 |
|---|---|---|---|
| ネオグリップ ロボット搬送対応(センタリング 2nd Generation) | 本体:S50C 口金:SCM440 |
本体:調質(HRC25) 口金:全体焼入れ(HRC53) |
本体:黒染め処理(四三酸化鉄被膜) 口金:黒染め処理(四三酸化鉄被膜) |
特長
-
■専用のベースユニットと組み合わせて使用します。
■側面を掴みロボットで搬送できます。
■センタリングクランプ
ワークをバイス中心でクランプすることにより干渉回避性を高めます。
高いセンタリング精度と繰り返し位置決め精度により、高品質な加工を安定して実現、段取り時間や不良率を削減することで生産性向上とコスト低減に貢献します。
センタリング精度:±0.02
繰り返し位置決め精度:±0.01
■ワークサイズに柔軟に対応
口金の組み換えで口開きの最大化が可能。
組み替え時の再現性も高精度。
■主軸の寄付き性が向上
口金後部にテーパー形状を採用。
5軸加工時の工具接近性が向上します。
■確実なクランプ
ワーク下部を平行に強力クランプ
高負荷加工時におけるワークのズレ・脱落リスクを低減できます。
■クランプ時の浮き上がりを約25%に抑制(ネオグリップ ロボット搬送対応(センタリング 2nd Generation)比較)
新たなグリップ形状の採用と高剛性構造によりワークの浮上りを抑制、加工基準面が安定します。
寸法精度の向上と不良率の低減に貢献します。
加工基準面を安定させ、寸法精度の向上と不良率の低減に貢献します。
■切削加工時のビビりを低減
高剛性構造によりビビりが低減され、面粗度・寸法が安定。工具負荷の低減と切削条件の向上に貢献します。
■バイス内部の切粉を排出しやすい側面の穴形状
バイス内部に混入した切粉は本体側面の穴から排出され易い構造です。切粉の清掃頻度を低減します。
切粉の清掃頻度を低減します。
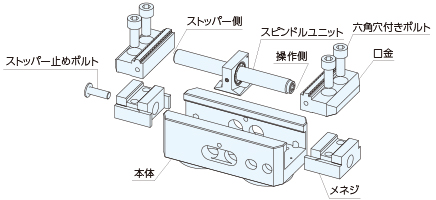
構成図
使用例
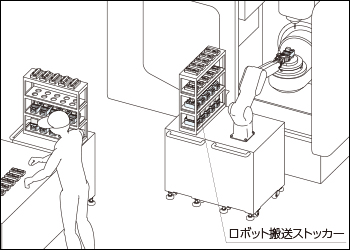
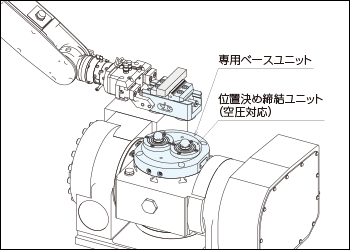
マシニングセンタとロボットを連携させてバイスの段取り替えを自動化します。
有人工程:作業者はあらかじめワークをバイスにクランプ、ロボット搬送ストッカーに配置する
無人工程:機内へのバイス搬送はロボットが行い、空圧対応の専用ベースユニットでバイスを位置決め・締結する
空圧対応の位置決め締結ユニットが内蔵された専用のベースユニットで、バイスを高精度に繰返し位置決め、弾性変形による強固な締結で剛性を確保しています。
●導入後の作業内容
| 作業内容 | 導入前 | 導入後 |
|---|---|---|
| 機内へのジグセッティング (芯出し・取り付け) |
有人(作業者) | 不要 |
| ワーク変更時の機内へのジグセッティング (芯出し・取り付け) |
有人(作業者) | 不要 |
| 機内へのワーク搬送 | 有人(作業者) | 無人(ロボット) |
| 機内へのワーク着脱 | 有人(作業者) | 不要 |
| 加工後の機外へのワーク搬送 | 有人(作業者) | 無人(ロボット) |
| 機外での着脱 | 不要 | 有人(作業者) |
※有人(作業者)の場合・・・作業時間:有り 作業負担:有り
※不要、無人の場合・・・作業時間:無し 作業負担:無し
導入により有人工程の作業を時間を大幅に削減し、人はより付加価値が高い仕事に従事できるようにする。
自動化やジグの改善で無人工程を増やすことで人の有効時間を増やすようにする。
使用方法
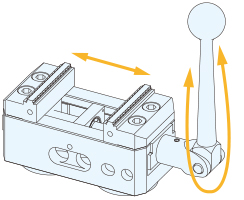
スピンドルユニット側面の六角穴に別売りの「マシンバイスシリーズ ハンドル」(以降、ハンドル)を使用またはトルクレンチを挿入して操作します。
ハンドルまたはトルクレンチの回転操作で口金がバイスのセンターに向かって前後移動をし、ワークをクランプ/アンクランプします。
●口開きの拡大
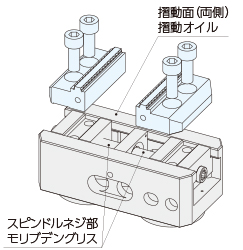
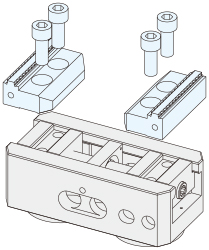
ワークサイズが大きくなった場合に、口金を反転すれば開きを大きくできます。
● 口金反転方法
口開きを大きくしたい場合は、口金の取り付ける向きを変えることで可能です。
口金取付方向変更手順
①本体を固定後、口金止めボルトを取り外し、口金をメネジから分離し各部を清掃後、注油してください。
②口金の前後が反対になるよう180度回転させ口金のキー凸部をメネジ凹へ挿入してください。
③口金を口金止めボルトで仮締め後、スピンドルを操作して、ワークを締付トルク10N・m程度で締め付けてください。
④最後に口金止めボルトを63N・m、で締め付けてください。
口開き寸法
平面部 : F-1
グリップ部 : F-2
グリップ部(口金反転時): F-3
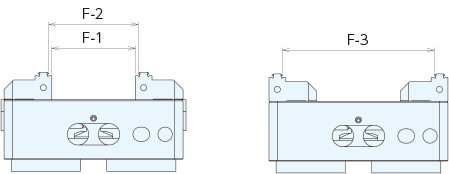
| No. | F-1 | F-2 | F-3 |
|---|---|---|---|
| NE75-150ー2B-2G | 5-69 | 10-74 | 74-126 |
| NE75-170ー2B-2G | 5-89 | 10-94 | 74-146 |
| NE75-200ー2B-2G | 5-119 | 10-124 | 74-176 |
修理対応
長年の御使用で故障又は操作性、精度が低下した場合は、当社 までオーバーホールを依頼されることをお薦め致します。
費用に関してはオーバーホールの程度により異なります。コメントを添えて販売店へ見積依頼をお願いします。
メンテナンス方法
●切粉の除去
バイスの使用前後に切粉が付着していないことの確認と切粉の除去を行なってください。
切粉が本体内部に付着したまま使用すると、作動不良、精度不良の原因となります。
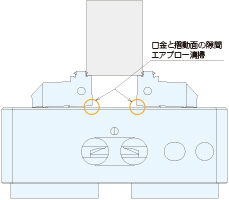
ワーククランプ時に口金と摺動面とメネジの隙間に切粉が入り込み動作不良を起こす場合があります。
スピンドルの操作が重くなった場合は、無理にスピンドルを回さずに本体内部の切粉の除去と、口金止めボルトと口金を外して切粉の除去を行ってください。
●分解手順
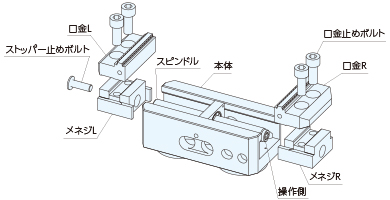
①本体をバイスなどで固定してください。
②口金止めボルト、口金、スピンドル先端のストッパー止ボルトを外す。
③スピンドルを緩める方向に回転させ、スピンドルからメネジ(R、L)を分解する。
この状態で、切粉の清掃と、本体、メネジの摺動面への砥石がけを行うと、より長く良い状態で使用いただけます。
●組立手順
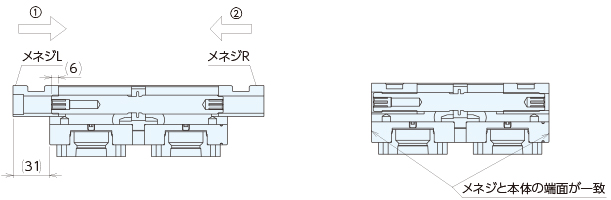
①スピンドル操作側と反対側にメネジLを押し当て、スピンドルを右へ3回転させ、スピンドル端面から6mmほど内側へ移動させてください。
②スピンドル操作側にメネジRを押し当て、スピンドルを回し内側へ移動させてください。
③そのままスピンドルを操作し、メネジの端面と本体の端面の位置が、R、Lどちらも一致していることを確認してください。
どちらかにずれている場合は①からやり直してください。
④メネジRに口金R、メネジLに口金Lを取付後、口金止めボルトを5AU75:63N・m、で締め付けてください。
⑤スピンドル操作側と反対側にストッパー止めボルトを取付けてください。
選定方法
●口幅の選定
ワークが長くバイスからオーバーハングする場合などは加工時にビビりやすくなるため、極力ワークと同サイズの幅を選定してください。
幅が大きくなることによって加工ストローク範囲内に入らない、干渉するなどの場合は口幅サイズを小さくし加工条件を変更して加工してください。
●口開き・全長の選定
サイズによって口開きおよび全長が異なります。加工するワークサイズの範囲から口開きの確保量を決定します。
また、全長においては機械テーブルから極力飛び出ないように、また、旋回時に干渉領域に入らないように機械仕様にて確認ください。